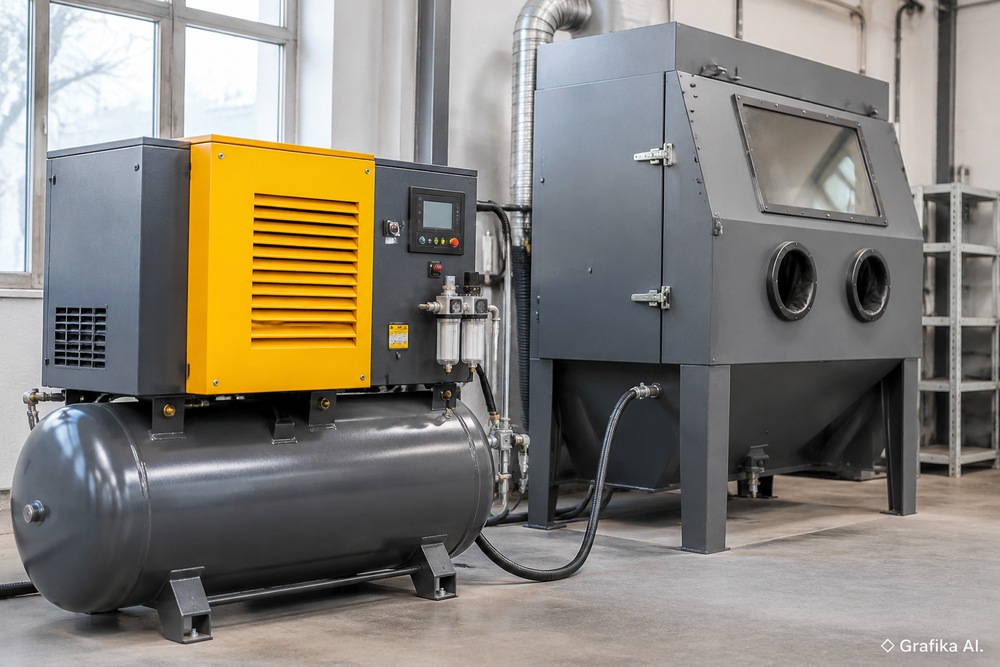
Przy piaskowaniu kompresor nie pracuje jak typowy odbiornik warsztatowy, który pobiera powietrze krótkimi seriami. Dysza zużywa je bez przerwy, a każda różnica między wydajnością sprężarki a zapotrzebowaniem układu szybko odbija się na ciśnieniu i tempie obróbki. Dlatego oznaczenie „10 bar” na obudowie urządzenia nie przesądza jeszcze o jego przydatności. Równie ważne jest to, ile sprężonego powietrza kompresor rzeczywiście dostarcza podczas ciągłej pracy.
Dobór trzeba rozpocząć od średnicy dyszy, wymaganego ciśnienia roboczego oraz przewidywanego czasu piaskowania. Dopiero później należy analizować moc silnika, pojemność zbiornika, rodzaj napędu i wyposażenie uzdatniające powietrze. Pomylenie tej kolejności często kończy się zakupem urządzenia, które teoretycznie spełnia wymagania, ale w praktyce nie utrzymuje parametrów podczas pracy.
Wydajność efektywna i zapotrzebowanie dyszy – najważniejsze parametry kompresora
Podstawowym parametrem jest wydajność efektywna FAD (Free Air Delivery), wyrażana w m³/min lub l/min. Informuje ona, ile powietrza kompresor rzeczywiście dostarcza do instalacji przy określonym ciśnieniu roboczym. Nie należy utożsamiać jej z wydajnością ssawną, czyli ilością powietrza zasysanego przez sprężarkę. Ta druga wartość bywa znacznie atrakcyjniejsza w katalogu, ale nie pokazuje rzeczywistych możliwości urządzenia na wyjściu.
Zapotrzebowanie na powietrze zależy przede wszystkim od średnicy otworu dyszy. Nawet niewielkie zwiększenie jej rozmiaru potrafi mocno podnieść wymagany przepływ. Dobrze pokazują to orientacyjne wartości dla typowych dysz Venturiego pracujących przy ciśnieniu 7 bar mierzonym na dyszy:
| Średnica dyszy | Zużycie powietrza | Wydajność kompresora z 20% zapasu |
|---|---|---|
| 6,5 mm | 2,27 m³/min | 2,72 m³/min |
| 8 mm | 3,84 m³/min | 4,61 m³/min |
| 9,5 mm | 5,50 m³/min | 6,60 m³/min |
Wartości są orientacyjne. Przy zakupie należy korzystać z tabel zużycia przygotowanych przez producenta konkretnej dyszy, ponieważ konstrukcja i geometria osprzętu również wpływają na pobór powietrza.
Przykład z praktyki: zakład wykorzystuje dyszę o średnicy 6,5 mm i chce utrzymywać ciśnienie 7 bar podczas ciągłego czyszczenia elementów stalowych. Dysza potrzebuje około 2,27 m³/min. Po uwzględnieniu 20-procentowego zapasu należy szukać kompresora zapewniającego przynajmniej 2,72 m³/min rzeczywistej wydajności przy odpowiednim ciśnieniu tłoczenia. Jeżeli do tej samej instalacji zostanie podłączony dodatkowy odbiornik, jego zapotrzebowanie trzeba doliczyć osobno.
Co się stanie, gdy operator wymieni dyszę na większą? Przejście z 6,5 na 8 mm zwiększa zapotrzebowanie z 2,27 do 3,84 m³/min, czyli o około 69%. Sprężarka dobrana na styk przestanie nadążać, ciśnienie zacznie spadać, a czyszczenie stanie się wolniejsze. Z tego powodu trzeba również kontrolować zużycie dyszy. Powiększający się otwór oznacza większy pobór powietrza, nawet jeżeli pozostałe elementy instalacji pozostają bez zmian.
Przy wyborze urządzenia należy sprawdzić trzy rzeczy:
- FAD przy wymaganym ciśnieniu – nie samą wydajność ssawną ani maksymalną wartość podawaną w reklamie.
- Zapas wydajności – praktycznym punktem wyjścia jest 15–20%, a przy dodatkowych odbiornikach należy uwzględnić ich równoczesny pobór.
- Charakter pracy – kompresor musi utrzymywać wymaganą wydajność przez cały planowany cykl piaskowania.
Moc silnika w kW jest parametrem pomocniczym. Dwa kompresory o podobnej mocy mogą mieć różną wydajność ze względu na konstrukcję stopnia sprężającego, prędkość obrotową i sprawność całego układu. Nie należy więc kupować urządzenia wyłącznie na podstawie informacji, że ma silnik 15, 18 czy 22 kW. Najpierw trzeba porównać jego rzeczywistą wydajność przy wymaganym ciśnieniu.
Ciśnienie robocze, zbiornik i rodzaj sprężarki – co decyduje o ciągłości pracy?
Drugim istotnym parametrem jest ciśnienie robocze na wejściu do dyszy. W wielu przemysłowych zastosowaniach piaskowanie odbywa się przy ciśnieniu około 6–8 bar, jednak właściwa wartość zależy od rodzaju ścierniwa, obrabianej powierzchni, dyszy i oczekiwanego efektu. Nie ma sensu automatycznie ustawiać maksymalnego ciśnienia dostępnego w kompresorze. Liczy się wartość wymagana przez proces.
Istotna różnica występuje między ciśnieniem wskazywanym na zbiorniku a ciśnieniem rzeczywiście dostępnym podczas pracy. Powietrze przepływające przez przewody, złącza, zawory i filtry napotyka opory. Im większy przepływ, dłuższa instalacja i mniejsze przekroje przewodów, tym większy może być spadek ciśnienia.
Dlatego pomiar wykonany na wyłączonym urządzeniu lub bez przepływu powietrza nie daje pełnego obrazu sytuacji. Ciśnienie należy kontrolować podczas rzeczywistego piaskowania, najlepiej możliwie blisko urządzenia roboczego.
Przykładowo: kompresor utrzymuje 8 bar na wyjściu, ale przez zbyt wąski przewód, kilka redukcji i niedrożny filtr do dyszy dociera zaledwie 6 bar. Samo zwiększenie nastawy sprężarki nie zawsze będzie dobrym rozwiązaniem. Najpierw trzeba znaleźć miejsce ograniczające przepływ. Podnoszenie ciśnienia ponad dopuszczalne wartości przewodów, zbiornika lub armatury stwarza zagrożenie i nie zastępuje prawidłowego doboru instalacji.
Równie ważny jest rodzaj sprężarki.
Kompresor śrubowy sprawdza się przede wszystkim przy intensywnym, wielogodzinnym piaskowaniu. Jest przeznaczony do pracy z dużym i stosunkowo stałym zapotrzebowaniem na powietrze. Takie rozwiązanie ma sens w zakładach obróbki metalu, warsztatach przemysłowych i profesjonalnych kabinach śrutowniczych. Trzeba jednak uwzględnić koszt zakupu, serwis oraz konieczność zapewnienia odpowiedniego chłodzenia i wentylacji pomieszczenia.
Kompresor tłokowy może być rozsądnym wyborem przy mniejszej dyszy, krótszych cyklach i sporadycznym czyszczeniu niewielkich elementów. Jego zaletą jest zwykle niższy koszt wejścia. Ograniczeniem pozostaje jednak cykl pracy określony przez producenta. Jeżeli urządzenie wymaga regularnych przerw na chłodzenie, nie należy wykorzystywać go do wielogodzinnego piaskowania bez sprawdzenia dopuszczalnego obciążenia.
W praktyce wybór jest prosty: do regularnej produkcji i długich cykli lepiej rozważyć sprężarkę śrubową, natomiast do sporadycznych prac można analizować tłokową, pod warunkiem że jej wydajność i cykl pracy odpowiadają wymaganiom dyszy.
Osobną kwestią jest zbiornik sprężonego powietrza. Jego zadaniem jest magazynowanie powietrza, stabilizowanie ciśnienia i ograniczanie krótkotrwałych wahań poboru. Nie zwiększa jednak wydajności sprężarki. Jeżeli dysza przez godzinę potrzebuje 2,27 m³/min, a kompresor dostarcza tylko 1,5 m³/min, większy zbiornik jedynie opóźni moment spadku ciśnienia. Nie rozwiąże problemu.
Przy dwóch stanowiskach pracujących jednocześnie trzeba zsumować zapotrzebowanie. Dwie dysze 6,5 mm przy 7 bar zużywają łącznie około 4,54 m³/min. Po doliczeniu 20% zapasu daje to około 5,45 m³/min, jeszcze bez dodatkowych odbiorników.
Jeżeli operator korzysta z hełmu zasilanego powietrzem, trzeba uwzględnić również jego zapotrzebowanie zgodnie z dokumentacją producenta. Nie wolno zakładać, że powietrze z typowej instalacji roboczej automatycznie nadaje się do oddychania.
Osuszanie, filtracja i wyposażenie dodatkowe – bez tego nawet mocny kompresor nie wystarczy
Sprężone powietrze zawiera wilgoć, a w przypadku sprężarek olejowych również potencjalne zanieczyszczenia olejowe. Podczas sprężania temperatura powietrza rośnie. Kiedy następnie powietrze stygnie w zbiorniku i przewodach, para wodna ulega skropleniu.
Przy piaskowaniu wilgoć jest szczególnie problematyczna. Mokre ścierniwo może zbrylać się w zbiorniku, utrudniać dozowanie i blokować przepływ przez zawór lub dyszę. Strumień staje się nieregularny, a operator musi przerywać pracę, żeby usunąć zator. Jeżeli przygotowywana powierzchnia ma być później malowana, zanieczyszczenia olejowe i wodne mogą dodatkowo pogorszyć przyczepność powłoki.
Dlatego przemysłowa instalacja do piaskowania powinna uwzględniać odpowiednie uzdatnianie powietrza. Typowy układ obejmuje:
- Chłodnicę końcową (aftercooler) – obniża temperaturę sprężonego powietrza i powoduje wykraplanie części wilgoci.
- Separator kondensatu – oddziela skroploną wodę od strumienia powietrza.
- Zbiornik z odwadnianiem – gromadzi powietrze i kondensat, dlatego wymaga sprawnego odprowadzania wody.
- Osuszacz – ogranicza zawartość pary wodnej w powietrzu.
- Filtry – zatrzymują cząstki stałe oraz, zależnie od zastosowanego stopnia filtracji, zanieczyszczenia olejowe.
Do typowej instalacji warsztatowej często wystarcza osuszacz chłodniczy, zapewniający ciśnieniowy punkt rosy na poziomie około +3°C. To rozwiązanie dobrze sprawdza się w ogrzewanych pomieszczeniach, gdzie temperatura przewodów nie spada poniżej wartości punktu rosy.
Inaczej wygląda sytuacja podczas prac na zewnątrz, szczególnie zimą. Jeżeli przewody przebiegają przez nieogrzewaną halę lub są prowadzone na otwartej przestrzeni, osuszacz chłodniczy może nie zapewnić wystarczającej ochrony. W takich warunkach warto rozważyć osuszacz adsorpcyjny, który pozwala uzyskać ciśnieniowy punkt rosy na poziomie -20°C, a w odpowiednich konfiguracjach nawet -40°C. Trzeba jednak uwzględnić większe zużycie energii, obsługę materiału adsorpcyjnego i koszty eksploatacji. Nie ma uzasadnienia, żeby kupować najbardziej rozbudowany osuszacz, jeśli proces odbywa się wyłącznie w ogrzewanej hali.
Przykład: zakład wykonuje piaskowanie elementów stalowych w pomieszczeniu o stabilnej temperaturze 18°C. W takim przypadku osuszacz chłodniczy z separatorem kondensatu będzie zazwyczaj racjonalnym wyborem. Jeżeli jednak ten sam układ ma pracować zimą na placu budowy, a przewody będą narażone na temperatury ujemne, trzeba dobrać niższy punkt rosy. W przeciwnym razie woda może ponownie skraplać się w instalacji.
Nie można też pomijać filtracji oleju. Sprężarka olejowa nie jest automatycznie złym wyborem do piaskowania, ale wymaga odpowiednio dobranych filtrów. Szczególnie istotne jest to wtedy, gdy po oczyszczeniu powierzchnia ma być bezpośrednio malowana. Pozostałości oleju mogą powodować problemy z przyczepnością farby i konieczność ponownego przygotowania podłoża.
Przy porównywaniu ofert na kompresory przemysłowe warto więc analizować cały zestaw, a nie tylko sam agregat. Liczą się również wydajność osuszacza, przepustowość filtrów, sposób odprowadzania kondensatu, dostępność serwisu i koszt okresowej wymiany elementów eksploatacyjnych. Zbyt mały filtr lub osuszacz może ograniczać przepływ, przez co nawet odpowiednio dobrany kompresor nie wykorzysta swoich możliwości.
Ważny jest również aspekt bezpieczeństwa. Powietrze do hełmu piaskarza musi spełniać wymagania jakościowe dla powietrza oddechowego, m.in. PN-EN 12021. Zwykłe powietrze z instalacji przemysłowej nie może być automatycznie traktowane jako powietrze do oddychania. Potrzebny jest odpowiedni układ uzdatniania i kontrola jego parametrów.
W polskich warunkach trzeba też prawidłowo dobrać ścierniwo. Rozporządzenie Ministra Rozwoju i Technologii z 12 września 2023 r. w sprawie bezpieczeństwa i higieny pracy przy czyszczeniu powierzchni wyklucza stosowanie suchego piasku kwarcowego jako ścierniwa lub dodatku do innych ścierniw. Piaski kwarcowe przewidziano w metodach pneumatycznych mokrych i wilgotnych. Wybór materiału ściernego powinien więc uwzględniać nie tylko skuteczność czyszczenia, ale również wymagania BHP i organizację stanowiska.
FAQ – najczęstsze pytania o kompresory do piaskowania
Czy kompresor o ciśnieniu 10 bar wystarczy do piaskowania?
Nie zawsze. Musi zapewniać odpowiednią wydajność FAD przy wymaganym ciśnieniu. Samo 10 bar nie gwarantuje właściwego przepływu powietrza.
Ile wydajności powinien mieć kompresor do dyszy 6,5 mm?
Przy ciśnieniu 7 bar dysza zużywa orientacyjnie 2,27 m³/min. Po doliczeniu 20% zapasu należy szukać urządzenia o wydajności co najmniej 2,72 m³/min, z uwzględnieniem dodatkowych odbiorników.
Czy większy zbiornik rozwiąże problem spadków ciśnienia?
Nie, jeżeli przyczyną jest zbyt mała wydajność sprężarki. Zbiornik pomaga przy krótkotrwałych skokach poboru, ale nie zastąpi odpowiedniej ilości powietrza dostarczanej w sposób ciągły.
Jaki kompresor lepiej wybrać: śrubowy czy tłokowy?
Do wielogodzinnego, regularnego piaskowania najczęściej lepiej sprawdza się kompresor śrubowy. Tłokowy można rozważyć przy mniejszym zapotrzebowaniu i pracy przerywanej, jeśli pozwala na to jego cykl obciążenia.
Czy do piaskowania potrzebny jest osuszacz powietrza?
Przy regularnej pracy zdecydowanie warto go uwzględnić. Ogranicza ryzyko zbrylania ścierniwa, zatorów i problemów z przygotowaniem powierzchni. Typ osuszacza należy dopasować do temperatury otoczenia i wymaganej wilgotności powietrza.
Przed zakupem kompresora należy zacząć od sprawdzenia średnicy używanej dyszy i jej zapotrzebowania na powietrze przy planowanym ciśnieniu. Następnie trzeba pomnożyć tę wartość przez 1,2, doliczyć równoczesne zużycie pozostałych odbiorników i porównać wynik z wydajnością FAD sprężarki przy rzeczywistym ciśnieniu tłoczenia. Dopiero po spełnieniu tego warunku warto wybierać pojemność zbiornika, rodzaj napędu i osprzęt. Największym błędem jest kupowanie kompresora na podstawie maksymalnego ciśnienia lub mocy silnika, bez sprawdzenia rzeczywistej wydajności powietrza.